钛及钛合金热丝TIG焊的特点及其工艺要点
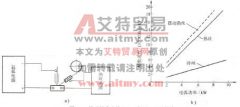
钛及钛合金热丝 TIG 焊原理如图 9-3a 所示。热丝 TIG 焊的最大特点是其高熔敷率,以克服 TIG 焊生产率低下的最大不足。热丝与冷丝的熔敷率对比如图 9-3b 所示,一般情况下热丝焊熔敷速

钛及钛合金热丝 TIG 焊原理如图 9-3a 所示。热丝 TIG 焊的最大特点是其高熔敷率,以克服 TIG 焊生产率低下的最大不足。热丝与冷丝的熔敷率对比如图 9-3b 所示,一般情况下热丝焊熔敷速
(1) 焊前准备 1) 坡口准备。 2) 焊前清理。可以 w(HF)3% ~ 5%+w(HNO3)35% 的水溶液进行酸洗,也可以铣、刨、刮、磨等方式对坡口面及其附近区域进行机械清理。 (2) 焊丝选择 一般要求同质焊
以船用管系及附件的 B10 白铜厚板焊接为例,厚壁管管径为Φ4 19~ Φ 914mm ,壁厚 19mm ,母材化学成分见表 7-37 。 表 7-37 母材及焊材熔敷金属化学成分(质量分数, % ) (1) 焊接工艺试验
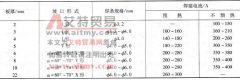
(1) 坡口准备 焊件δ 5mm 且双面焊时开 I 形坡口,δ≥ 5mm 时视具体情况开 V 、 U 或 X 形坡口。坡口须机加工。 (2) 焊丝及熔剂选择 可采用含脱氧元素的低磷铜焊丝 HS202 和特制纯铜焊丝
碳弧焊属落后工艺,但基于热量比气焊集中,有利于提高生产率,故一些不重要纯铜焊接接头仍有应用。一般使用Φ 10mm~ Φ 20mm ,长 100~500mm 的石墨极,控制电极至夹头的伸出长度 100
由于焊缝氧、氢量高,焊接质量不稳定,劳动条件也较差,一般并不推荐(见表 7-1 )。 (1) 坡口准备 δ 5mm 焊件双面焊可开 I 形坡口,其他视具体情况开 V 、 U 或 X 形坡口。 (2) 焊条选
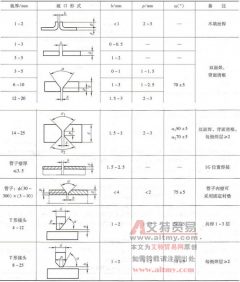
(1) 手工 TIG 焊 1) 焊接坡口:对接接头坡口形式主要取决于板厚,坡口形式及尺寸见表 8-6 。 表 8-6 铝及铝合金手工 TIG 焊坡口形式及尺寸 2) 操作技术:为充分利用“阴极破碎”效应去除
手工钨极氩弧接头质量高,在薄板焊接中是取代气焊、碳弧焊和焊条电弧焊的最佳选择,广泛应用于δ≤ 3mm 薄板焊接和中厚板的打底焊。 (1) 坡口准备 坡口形式及尺寸见表 7-2 。坡口须
埋弧焊的热输入大,非常适合于纯铜中厚板的焊接,缺点是只能用于平焊位置。 (1) 坡口准备 坡口形式及尺寸见表 7-2 。坡口须机加工。 (2) 焊接材料选择 可选用 HS201 (丝 201 )、 HSC
熔化极氩弧焊电弧功率大,电弧穿透力强,熔深大,焊接变形小,接头质量高,是焊接中、厚壁铜及铜合金的优选方法。与埋弧焊相比,还具有可空间位置焊接的优势。 (1) 焊丝选择 与