气焊工艺中气焊接头形式的正确选择技术方法
板件、管件气焊时,常用的对接接头为:焊缝坡口用 I 型、 X 型、 Y 型和卷边;壁厚 t3mm 时用卷边或 I 型,壁厚大(板件厚度≥ 5mm ,管件厚度≥ 2.5mm )采用 Y 型或 X 型、坡口角度 60

板件、管件气焊时,常用的对接接头为:焊缝坡口用 I 型、 X 型、 Y 型和卷边;壁厚 t3mm 时用卷边或 I 型,壁厚大(板件厚度≥ 5mm ,管件厚度≥ 2.5mm )采用 Y 型或 X 型、坡口角度 60
16Mn 钢的气焊工艺与低碳钢相近。但由于 16Mn 钢的淬火倾向稍大,所以要注意适当预热和缓冷,另外还应避免合金元素的烧损。焊接 16Mn 钢时,除按照气焊工艺进行外,还需注意以下几
在焊接应力及其他致脆因素共同作用下,焊接接头中局部地区的金属原子结合力遭到破坏,以致形成的新界面产生缝隙(称为焊接裂纹)。焊接裂纹具有尖锐的缺口和大长宽比的特征。
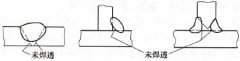
未焊透缺陷现象主要表现为焊接接头根部未完全熔透,如图 6-31 所示。未焊透不仅降低了焊接接头的力学性能,而且在未焊透处的缺口和端部易形成应力集中点,该处承载后往往会引起
在气焊过程中,焊缝金属的化学成分和焊接质量在很大程度上取决于气焊丝及气焊熔剂的化学成分,因此正确选用气焊丝及气焊熔剂十分重要。 一般说来,焊接黑色金属和有色金属所用
气焊操作时,应注意以下安全操作要点,并自觉遵照执行: 1) 乙炔最高工作压力禁止超过 147kPa 。每个氧气减压器和乙炔减压器上只允许接一把焊炬(气割时只允许接一把割炬)。 2)
气割和气焊所用的气体、设备和工具是相似的,主要有氧气瓶、溶解乙炔气瓶(或乙炔发生器)、减压器等,所不同的只是气焊时使用焊炬,而气割时使用割炬。 割炬的作用是将可燃气
对于中碳钢的气焊,预热是焊接的主要工艺措施,尤其在焊接厚度、刚度较大的焊件时更需要预热,以避免产生冷、热裂纹,从而改善焊接接头的塑性。 通常厚度 3mm 的中碳钢焊件,预
对于管壁较薄的 Cr5Mo 钢管也常采用气焊焊接。其坡口准备及坡口尺寸与电弧焊相同。 气焊时应先用气焊火焰将焊口处预热到 200 ℃以上。预热时注意不要使火焰直接加热坡口,以防止钝
答:按所起作用不同,气焊熔剂可分为化学熔剂和物理熔剂两大类。 (1) 化学熔剂:由一种或几种酸性氧化物或碱性氧化物所组成,所以又可分为酸性熔剂和碱性熔剂两类。酸性熔剂的