气焊与气割的设备和工具
气焊(或气割)是以可燃性气体燃烧时的火焰为热源对焊件进行焊接(或切割)的加工方法。其特点是:火焰易于控制,灵活性强,不需电源,但火焰温度较低,加热缓慢,热影响区大

气焊(或气割)是以可燃性气体燃烧时的火焰为热源对焊件进行焊接(或切割)的加工方法。其特点是:火焰易于控制,灵活性强,不需电源,但火焰温度较低,加热缓慢,热影响区大
气焊即氧燃气焊接 ( OFW) ,是使用燃气和氧组合作为热源的焊接方法。它是利用可燃气体与助燃气体,通过特制的工具——焊炬,使气体混合后发生剧烈的氧化、燃烧,用所产生的热量
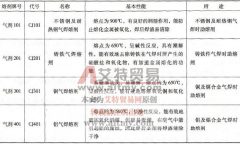
气焊过程中,被加热后的熔化金属极易与周围空气中的氧或火焰中的氧化合生成氧化物,使焊缝产生气孔和夹渣等缺陷。为了防止金属的氧化以及消除已经形成的氧化物,一般在焊接低
青铜的气焊工艺及操作应注意以下问题: 1) 焊前准备。气焊前应铲去铸件的缩孔、疏松、落砂等缺陷,并铲出 60 ° ~70 °的坡口,铲凿深度至出现完好的母材金属为止。焊补裂纹前,应
水平固定管环缝包括平、立、仰三种空间位置的焊接,也称全位置焊接。焊接时,应随着焊接位置的变化而不断调整焊嘴与焊丝的夹角,使夹角保持基本不变。焊嘴与焊丝的夹角通常应
答:铝及铝合金焊接时最好选用对接接头。气焊时要使用气焊剂,其使用方法是将洁净的水(最好是蒸馏水)调成糊状(每 100g 焊剂约配 50mL 水),涂于工件坡口两侧及焊丝表面(约
1) 气焊铝及其合金薄板时,焊嘴倾角为 30 ° ~ 45 °,焊丝倾角为 40 ° ~50 °;焊厚板时,焊嘴倾角应为 50 °左右,焊丝倾角为 40 ° ~ 50 °。起焊时,由于工件温度较低,一开始不易焊透,
夹渣缺陷现象主要表现为:焊后焊渣残留在焊缝中,夹渣多呈不规则的多边形。由于其尖角会引起很大的应力集中,承载后往往会导致裂纹的产生,故夹渣对焊接接头性能的影响是比较
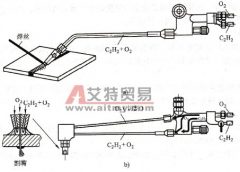
气焊炬又称气焊枪,是进行气焊工作的主要工具。它的作用是使可燃气体(乙炔等)与助燃气体(氧气)按一定比例混合,并以一定流速喷出燃烧,生成具有一定能量、成分和形状的稳
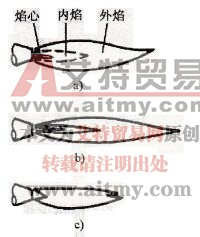
通过调整混合气体中乙炔与氧气的比例,可获得三种不同性质的气焊火焰,如图 12-23 所示。它们的应用亦有明显的区别。 (1) 中性焰 中性焰又称正常焰,其氧气和乙炔混合的体积比为