气焊烧穿缺陷及防止措施
烧穿缺陷主要表现为:熔化金属自焊接坡口背面流出,形成穿孔的现象,如图 6-29 所示。烧穿不仅影响焊缝的外观质量,而且使该处焊缝的强度显著减弱,因此应尽量避免此缺陷的产生

烧穿缺陷主要表现为:熔化金属自焊接坡口背面流出,形成穿孔的现象,如图 6-29 所示。烧穿不仅影响焊缝的外观质量,而且使该处焊缝的强度显著减弱,因此应尽量避免此缺陷的产生
答:牌号前字母“ CJ ”表示气焊熔剂,第 1 位数字表示熔剂的用途及适用的材料,见表 1 。第 2 、 3 位数字表示同一类型熔剂的不同牌号。 气焊熔剂牌号举例: 表 1 常用气焊熔剂的牌
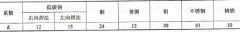
焊炬运动速度 v 气焊 ( m/h) 与板厚 t 和焊件材料有关,焊炬运动速度 v 气焊 =K/t 。式中 K 按表 6-12 确定。 表 6-12 系数 K 的取值
采用不同的可燃气体进行气焊,所使用的设备和工具略有不同。氧乙炔焰气焊是生产中应用最为广泛的气焊方法。图 2-10 所示为其设备的组成,主要由氧气瓶和氧气减压器、乙炔气瓶和
对厚度为 1~3mm 的低碳钢薄板件的焊接,气焊是首选的焊接方法,而厚度超过 6mm 时最好采用电弧焊。气焊焊缝坡口的基本形式及尺寸见表 10-12 ,低碳钢管对接气焊的坡口形式及尺寸见表
焊缝外形尺寸不符合要求的缺陷主要表现为:焊缝表面高低差较大,焊波粗劣;焊缝宽度不均匀及焊缝余高过高或过低等,如图 6-27 所示。该缺陷不仅造成焊缝成形不美观,而且还会影
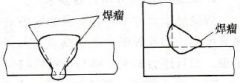
焊瘤缺陷主要表现为熔化金属流淌到焊缝之外未熔化的母材上所形成的金属瘤,如图 6-30 所示。焊瘤不仅影响焊缝的外观,而且在焊瘤下面常存在着未焊透等缺陷,容易引起应力集中。
气焊火焰的性质与焊接质量关系很大,应该根据不同的材料和焊件正确地选择和控制火焰的成分。当混合气体内乙炔量过多时,会引起焊缝金属渗碳,而使焊缝的硬度和脆性增加,同时
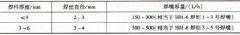
低合金珠光体耐热钢的气焊工艺包括焊接参数的选择、焊前准备、焊前预热、装配定位焊、焊接和焊后热处理等。 1) 焊丝直径和焊嘴型号的选择见表 10-27 。 表 10-27 焊丝直径和焊嘴型号
未熔合缺陷主要表现为焊道与母材之间或焊道与焊道之间未完全熔化结合,如图 6-33 所示。未熔合不仅减少了焊缝的有效工作面积,使焊接接头的承载能力下降,而且在未熔合处易形成