如何估算埋弧焊的焊丝与焊剂的使用量
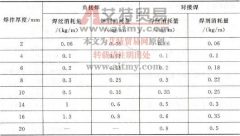
角接、对接自动埋弧焊每米焊缝的焊丝、焊剂消耗量的计算参考表 3-7 。 表 3-7 自动埋弧焊每米焊缝的焊丝、焊剂消耗量(焊丝相对密度为 7.85 )

角接、对接自动埋弧焊每米焊缝的焊丝、焊剂消耗量的计算参考表 3-7 。 表 3-7 自动埋弧焊每米焊缝的焊丝、焊剂消耗量(焊丝相对密度为 7.85 )
药芯焊丝 CO2 气体保护焊是采用气一渣联合保护的一种焊接方法。该方法可以进行全位置焊接,且具有抗风力强、焊缝外观成形美观、熔敷金属的力学性能良好、可用于重要的焊接接头
答:根据 GB/T 5293-1999 《埋弧焊用碳钢焊丝和焊剂》的规定,其型号分类根据焊丝一焊剂组合的熔敷金属力学性能、热处理状态进行划分。焊丝一焊剂组合的型号编制方法如下: 字母“
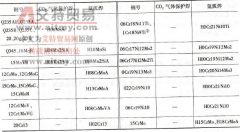
答: CO2 气体保护焊时,为了保证焊缝有足够的机械性能,以及不产生气孔等,焊丝中必须比母材含有较多的 Si 、 Mn 或 Al 、 Ti 等脱氧元素。为了减少飞溅,焊丝的含碳量必须限制在
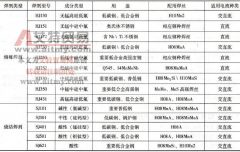
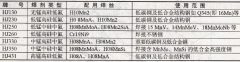
非铁金属及铸铁焊丝牌号用两个字母“ Hs ”表示焊丝,牌号的第一位数字表示焊丝的化学组成类型:“ 1 ”表示堆焊硬质合金类型,“ 2 ”表示铜及铜合金类型,“ 3 ”表示铝及铝合金
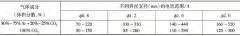
药芯焊丝 CO2 气体保护焊焊接参数对焊接过程的影响及其变化规律与实芯焊丝基本相同,焊接参数确定原则也一样。所不同之处主要有: (1) 坡口设计 坡口加工精度要求高于实芯焊丝,
基于低碳调质钢焊后不再进行调质处理,焊接热循环对接头最终性能将产生决定性影响,故大热输入焊接方法显然不宜采用。埋弧焊可使用Φ 4 mm 以下焊丝单丝焊和窄间隙焊。中碳调质
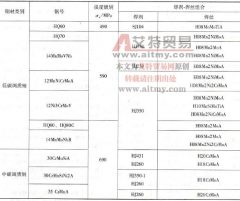
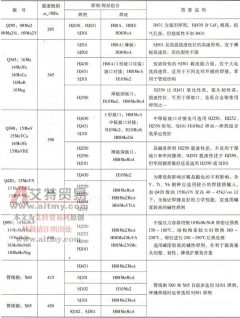
答:埋弧焊焊丝的选配原则,主要是根据被焊钢材的类别及对焊接接头性能要求加以选择,并与适当的焊剂相配合。 (1) 埋弧焊焊丝的选配原则 ①对于低碳钢和低合金高强钢的焊接,应
焊丝与焊剂是埋弧焊的焊接材料。焊丝的的作用相当于焊条芯,焊剂的作用相当于焊条药皮。在焊接过程中,焊剂能隔离空气,使焊缝金属免受空气侵害,同时对熔池金属起类似焊条药
仍按“等强原则”进行匹配,但焊缝金属的强度不宜过高,以免影响接头的塑、韧性和抗裂性,一般能满足母材强度下限即可。强度级别较低者可选用含 Mn 焊丝或 Mn-Si 系焊丝,强度级