铝及铝合金焊接时如何选择焊丝和保护气体
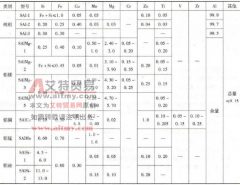
(1) 焊丝 国产焊丝化学成分见表 8-2 。以美国型号为代表的进口焊丝化学成分见表 8-3 。常用铝及铝合金 TIG 焊焊丝选用见表 8-4 。异种铝及铝合金焊接时焊丝选用见表 8-5 。 表 8-2 国产铝

(1) 焊丝 国产焊丝化学成分见表 8-2 。以美国型号为代表的进口焊丝化学成分见表 8-3 。常用铝及铝合金 TIG 焊焊丝选用见表 8-4 。异种铝及铝合金焊接时焊丝选用见表 8-5 。 表 8-2 国产铝
按 GB/T10044-1988 《铸铁焊条及焊丝》标准,铸铁焊丝的型号及化学成分见表 6-1 。铸铁气焊用熔剂牌号为 CJ201 ,其化学成分和特点见表 6-2 ,表 6-3 为除 CJ201 外的几种常用熔剂的参考化学
以厚度为 12mm 的 1Cr18Ni9Ti 换热器壳体焊接为例。母材和焊丝化学成分见表 5-40 。焊接参数及接头力学性能见表 5-41 。焊缝成形美观,焊接生产率远高于 SMAW 焊,焊缝组织为 A+ 少量 F ,接