焊丝、焊剂试验用母材的试验和检验技术方法
试验用母材应采用与熔敷金属化学成分相当的低合金钢或普通碳素钢,如母材化学成分与熔敷金属化学成分不相当时,应用被检验的焊丝一焊剂组合或用相同类型的其他焊接材料,在坡

试验用母材应采用与熔敷金属化学成分相当的低合金钢或普通碳素钢,如母材化学成分与熔敷金属化学成分不相当时,应用被检验的焊丝一焊剂组合或用相同类型的其他焊接材料,在坡
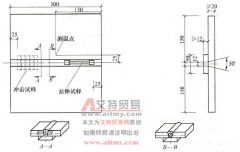
1) 力学性能试件制备 ①试件按图 2-40 所示的平焊位置制备,焊前焊剂应在 250~400 ℃烘干 1~2h 或按制造厂推荐的烘干规范进行。 图 2-40 射线探伤和力学性能试验的试件制备 ②所用试板按
1) 焊缝射线探伤试验在试件截取拉伸试样、冲击试样之前进行,探伤试验前应去掉垫板。若试件需做焊后热处理时,射线探伤在热处理前、后均可进行。 2) 焊缝射线探伤试验按《钢熔化
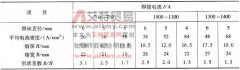
1) 焊丝直径的影响 当其他参数不变,减小焊丝直径时,因电流密度增加,熔深增大,焊缝成形系数减小,详见表 1 。 表 1 焊丝直径对焊缝成形的影响 表 2 给出了不同直径焊丝适用的焊
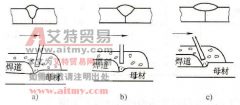
焊接时电弧永远指向已焊部分叫后倾焊。焊丝后倾时,熔深与余高增大,熔宽明显减小,焊缝成形不好,如图 1a 所示,一般只用于多丝焊的前导焊丝。 图 1 焊丝倾斜对焊缝成形的影响
答:填充金属为药芯焊丝的 CO2 气体保护焊称为药芯焊丝 CO2 气体保护焊。药芯焊丝又称为管状焊丝,是由低碳钢带和焊药组成的。将焊药放在钢带上后,经包卷和拉拔而成。药芯焊丝的
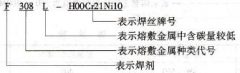
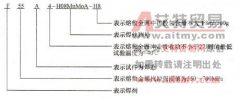
答:根据 GB/T17854-1999 《埋弧焊用不锈钢焊丝和焊剂》的规定,其型号分类根据焊丝 - 焊剂组合的熔敷金属化学成分、力学性能进行划分。型号编制方法如下: 字母“ F ”表示焊剂;“
国家标准《埋弧焊用碳钢焊丝和焊剂》 ( GB/T5293-1999) 、《埋弧焊用低合金钢焊丝和焊剂》 ( GB/T12470-2003) 中,对焊丝和焊剂的型号、分类、技术要求、试验方法及检验规则等内容作了详细
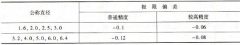
1) 焊丝的化学成分应符合规定。 2) 尺寸要求 ①焊丝尺寸应符合表 2-58 的规定。 ②焊丝的不圆度不大于直径公差的 1/2 。 表 2-58 焊丝尺寸 (单位: mm ) 注:根据供需双方协议,也可生
常见焊剂的用途与焊丝的组合见表 2-60 。 表 2-60 常见焊剂的用途及与焊丝的组合 焊剂 牌号 颗粒度 /mm 用 途 配用焊丝 电流种类 HJ130 0. 45 ~ 2. 5 低碳钢、高强度低合金钢 H10Mn2 交、直流