焊丝与焊剂组合形成的熔敷金属应符合哪些要求
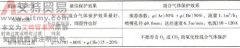
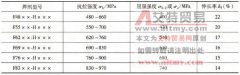
各种焊丝与焊剂组合而形成的熔敷金属应符合下列要求。 1) 熔敷金属拉伸试验结果应符合表 2-61 的规定。 表 2-61 拉伸试验 注:表中单值均为最小值。 2) 熔敷金属冲击试验结果应符合表

各种焊丝与焊剂组合而形成的熔敷金属应符合下列要求。 1) 熔敷金属拉伸试验结果应符合表 2-61 的规定。 表 2-61 拉伸试验 注:表中单值均为最小值。 2) 熔敷金属冲击试验结果应符合表
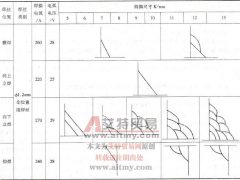
结构钢角接接头药芯焊丝 CO2 气体保护焊推荐焊接参数见表 3-48 。 表 3-48 结构钢角接接头药芯焊丝 CO2 气体保护焊推荐焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费
答:药芯焊丝牌号是商品代号,按《焊接材料产品样本》一书中提供的药芯焊丝牌号编制方法如下: 牌号第一个字母“ Y ”表示药芯焊丝,第二个字母及第一、二、三位数字与焊条编制
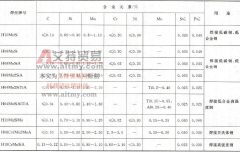
埋弧焊用实心焊丝主要有低锰焊丝、中锰焊丝、高锰焊丝和 Mn-Mo 焊丝等,其中,含 Mn 量为 0.2% ~ 0.8% 的低锰焊丝,配合高锰焊剂应用于低碳钢及强度级别较低的低合金钢,如 H08A 等。
铝及铝合金表面一般都覆盖着油污和氧化铝薄膜,它们阻碍着焊缝金属的熔合,导致焊缝产生气孔、夹杂以及未焊透等缺陷,影响了接头性能,也会恶化焊缝的成形,因此,焊接之前必
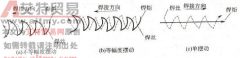
焊接过程中焊炬有两个方向的运动,即沿焊缝横向的摆动。而焊丝除了这两个运动之外,还有向熔池方向的送进运动。 焊炬与焊丝的横向摆动的作用,在于使坡口边缘能很好地熔合,并
(1) 工况 薄板厚堆焊层堆焊的需求量不亚于厚板薄堆焊层,但常规堆焊方法无法满足低稀释率要求。以药芯焊丝在预制合金粉块上单层埋弧堆焊,可取得稀释率≤ 5% 的满意结果。本例基
(1) 焊丝 化学成分应与母材相当,为抑制热裂敏感性和补偿焊接过程中的烧损,应适当添加部分合金元素。为抑制气孔敏感性,焊丝中应含 Al 、 Ti 、 Mn 、 Nb 等强脱氧元素。 国标和美国
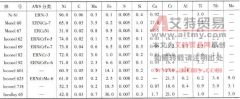
(1) 焊丝选择 与 TIG 焊相同,但表 10-5 和表 10-7 中的部分焊丝系 TIG 焊专用,并不适合于 MIG 焊。一般直径≤Φ 1.2mm 焊丝适用于短路过渡焊,Φ 0.8mm 、Φ 1. 2mm 和Φ 1. 6mm 焊丝可…
不同钛及钛合金焊接时要求焊丝的化学成分见表 9-4 。 表 9-4 不同钛及钛合金焊接时要求焊丝的化学成分(质量分数, % ) ( GB/T 3623-1998) 注: 1 .其他元素及其含量应符合 GB/T3620.1 所示