电弧焊的过程
焊条电弧焊(俗称手工电弧焊)是用手工操纵焊条进行焊接的电弧焊方法,也是各种电弧焊方法中发展最早、目前仍然应用最广的一种焊接方法。 焊条电弧焊是以外部涂有涂料的焊条与

焊条电弧焊(俗称手工电弧焊)是用手工操纵焊条进行焊接的电弧焊方法,也是各种电弧焊方法中发展最早、目前仍然应用最广的一种焊接方法。 焊条电弧焊是以外部涂有涂料的焊条与
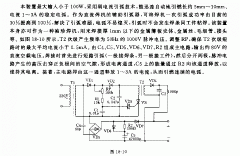
电弧焊发生器电路
与焊条电弧焊一样,气焊过程中的有害因素主要也是焊接烟尘、有害气体、电弧辐射、金属飞溅及噪声等。因此焊条电弧焊的操作安全保护(除了防止触电)同样适用于气焊。 由于气焊
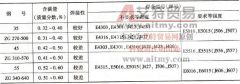
中碳钢含碳量为 0. 30%~0.60% (质量分数),由于含碳量比低碳钢高,因而焊接性比低碳钢差。其具有以下焊接特点:①含碳量越高,板厚越大,淬火的敏感性也越大,因此在焊缝金属中
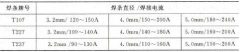
应按“等强原则”匹配,并遵守下列原则: ①不同强度低碳钢焊接时,按强度较低一侧母材要求选择焊条,即按“低匹配”原则。 ②如无特殊要求,应优先选用工艺性能较好的可交直
铝及铝合金焊条电弧焊时,常出现金属氧化、元素烧损以及气孔、裂纹等缺陷。为了避免缺陷的产生,在操作时应注意如下要点: ①焊条使用前应经 150 ℃左右烘焙 1 ~ 2h ,使用时储存
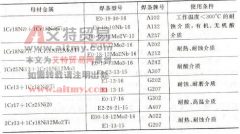
选用异种不锈钢焊条主要是考虑母材金属的化学成分、性能和使用条件等因素。常见异种不锈钢焊条的选用参考见表 9-43 。 表 9-43 常见异种不锈钢焊条电弧焊时焊条的选用 ①当板厚δ
由于焊条电弧焊焊接铜的焊缝含氧、氢量较高,锌蒸发严重,容易出现气孔,焊后接头强度低,使用性能下降,所以焊条电弧焊一般只在其他方法难以进行焊接时才使用。 ①焊条使用前
焊条的牌号必须与被焊镍基合金的牌号相匹配,焊条使用前应封在防潮的容器中干燥储存。吸潮的焊条可以再烘干,可在 320 ℃× 1h 或者 200 ℃× 2h 的条件下烘干。 焊条握持角度为 75 °
①焊前将铸铁件被焊部位加热到 400 ~ 600 ℃,此时铸铁的屈服点很大,内应力很小,可以大大减少裂纹倾向,防止出现白口组织。 ②选用铸铁芯焊条(在焊芯外面涂石墨化药皮),通