如何采用电弧冷焊法进行灰铸铁与碳素钢之间的焊接
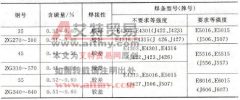
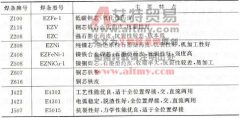
①用电弧冷焊法对灰口铸铁与碳钢进行焊接时,宜选用高镍、镍铁等焊条。电弧冷焊焊条的选择见表 9-47 。焊条必须进行 150 ~ 200 ℃烘干,保温 1 ~ 2h 。 ②焊前认真清理灰口铸铁与碳

①用电弧冷焊法对灰口铸铁与碳钢进行焊接时,宜选用高镍、镍铁等焊条。电弧冷焊焊条的选择见表 9-47 。焊条必须进行 150 ~ 200 ℃烘干,保温 1 ~ 2h 。 ②焊前认真清理灰口铸铁与碳
高碳钢焊接时,一般不要求接头与基本金属等强度。焊条通常采用低氢型焊条。若接头强度要求低时,可用 J506 、 J507 等;接头强度要求高时,常选用含碳量低于高碳钢的高强度低合金
焊条电弧焊是最常用的一种焊接方法,多用于δ 30mm 结构件的焊接。焊接规范的确定,主要考虑焊接过程的稳定、焊缝成形的良好以及在焊缝中不产生缺陷等。对δ =3mm 的钢板,采用Φ
尽量选用碱性低氢型焊条,这类焊条的抗冷裂及抗热裂能力较高。当严格控制预热温度和熔合比时,采用氧化钛钙型焊条也能得到满意的要求。焊条选用见表 9-6 。 表 9-6 中碳钢焊条电
不锈钢的焊条选用如表 9-17 所示。 表 9-17 不锈钢焊条选用 点固焊时,所有焊条牌号应与正式焊接用的相同,而焊条直径一般应选用较细的。点固焊缝的长度和间距可按板厚来决定。点
①电焊机各导电部分要有良好的绝缘。初级与次级回路之间的绝缘电阻值不得小于 5M Ω,带电部分与机壳、机架之间的绝缘电阻不得低于 2.5 M Ω。电焊机的电源输入线及二次输出线的接
焊补前的准备工作同气焊焊补铸铁,铸铁冷焊的坡口形式见图 6-118 和图 6-119 。开坡口前应先在裂纹两端钻孔,以免裂纹扩展,坡口表明在机械加工时,要尽可能平整,以减少基体金属
对于大型铸件中心部位的缺陷,虽然电弧冷焊工艺配合合理的操作及电弧,能减少或避免白口,但由于其刚度大,不能自由伸缩,电弧冷焊往往不可避免地要产生裂纹。因此在铸件的焊
在两电极之间的气体中长时间的强烈放电叫做电弧。电弧放电时会产生大量的热量,同时还会产生强烈的光线。电弧焊就是利用电弧放热来熔化焊条和焊件而进行焊接的过程。 焊接引弧
电弧引燃有两种方法:一是划擦法;二是直击法。划擦法便于初学者掌握,但容易损坏焊件表面,特别是位置狭窄或焊件表面不允许损伤时,就不如直击法好。直击法必须熟练掌握焊条