如何进行重力电弧焊
重力焊条电弧焊是将重力焊条的引弧端对准焊件接缝,另一端夹持在可滑动夹具上,引燃电弧后,随着电弧的燃烧,焊条靠重力下降进行焊接的一种高效率焊接法。由于焊接时利用焊条

重力焊条电弧焊是将重力焊条的引弧端对准焊件接缝,另一端夹持在可滑动夹具上,引燃电弧后,随着电弧的燃烧,焊条靠重力下降进行焊接的一种高效率焊接法。由于焊接时利用焊条
焊条电弧焊的焊接规范通常包括焊条牌号、焊条直径、弧焊电源种类与极性、焊接电流、电弧电压、焊接速度和焊接层数等。选择合适的焊接规范是生产中一个重要问题,它直接影响焊
焊条电弧封闭焊是在焊接处周围用铜板围起来,使用焊条电弧焊进行焊接的一种方法。焊接母材用气体切割或用锯锯开,仍旧用 I 形坡口,坡口面不加工,采用夹具将两母材夹紧,不用
焊条电弧焊常见缺陷有:焊缝表面成形不良、咬边、未焊透、气孔、裂纹、夹渣等。其产生原因及防止措施见表 6-6 。 表 6-6 焊条电弧焊常见缺陷产生原因及防止措施 缺陷 产生原因 防
答:焊条电弧焊单面焊双面成形焊法,主要是指封底焊道的焊接。单面焊双面成形封底焊道的焊法,通常分为间断灭弧焊法和连弧焊法两大类。 (1) 间断灭弧焊法。常见的间断灭弧焊法
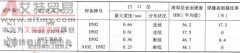
以 J41H 截止阀堆焊为例。阀座和阀瓣材质为 QT450-10 球墨铸铁,要求以 D502 高铬马氏体不锈钢焊条进行耐蚀、耐磨堆焊,堆焊层硬度应达到 35~42HRC 。 (1) 焊接性分析 如采用高铬马氏体不
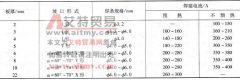
焊接的主要问题是其对气孔、裂纹和晶间腐蚀的敏感性,可采取的相应措施有: (1) 抗裂措施 ①宜小焊接电流、快速焊,不同直径焊条对应的焊接电流可参见表 10-1 ;②尽量采用直线运
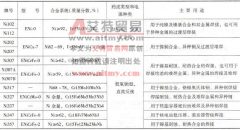
可参照表 10-3 和表 10-4 选用。 表 10-3 国产镍及镍基合金焊条选用参考表 表 10-4 符合美国 AWS 标准的镍及镍基合金焊条选用参考表 注: 1 .美国镍及镍基合金编号:①合金元素含量低者
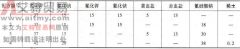
由于焊缝氧、氢量高,焊接质量不稳定,劳动条件也较差,一般并不推荐(见表 7-1 )。 (1) 坡口准备 δ 5mm 焊件双面焊可开 I 形坡口,其他视具体情况开 V 、 U 或 X 形坡口。 (2) 焊条选
焊条电弧焊常用于铝青铜铸件补焊,与气焊一样,其难点也在于致密氧化膜 Al2O3 的清除,故焊条药皮中必须含有足够的氟化盐和氯化盐。 (1) 焊条选择 铝青铜专用焊条为 ECuAl-C(T237) ,其