大型灰铸铁件的电弧冷焊补焊工艺(实例1)
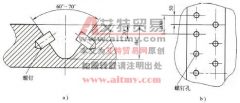
HT200 车床导轨铸造缺陷补焊 缺陷尺寸 80mm × 100mm × 100mm ,位置如图 6-3 所示。 图 6-3 导轨铸造缺陷示意图 由于缺陷处于边角,拘束度不大,故焊前可不预热,但在缺陷周围须以耐火材料

HT200 车床导轨铸造缺陷补焊 缺陷尺寸 80mm × 100mm × 100mm ,位置如图 6-3 所示。 图 6-3 导轨铸造缺陷示意图 由于缺陷处于边角,拘束度不大,故焊前可不预热,但在缺陷周围须以耐火材料
HT250 发动机机体铸造缺陷补焊缺陷为深 3.5mm ,面积约 20mm ²的缺肉。由于补焊工作量小,故可使用Φ 3. 2mm Z308 纯镍芯焊条,直流反接,焊接电流 100A ,短弧快速施焊,控制焊接区周围温
HT200 柴油机缸体裂纹补焊 裂纹位于缸体水套处,长 150mm 。焊前钻Φ 5 mm 止裂孔;使用Φ 3. 2mmZ408 焊条,直流反接,以焊接电流 110A 分段施焊,分段长 20~ 30mm :每段焊后立即锤击,冷至不
HT200 煤气发生炉炉底开裂补焊:炉底尺寸Φ 3000mm × 45mm ,裂纹长 1300mm ,深达 40mm 。 (1) 焊条选择 选用塑性和抗裂性较好,价格适中的镍铁焊条 EZNiFe( Z408) 铺底和镶边过渡,抗裂性较好
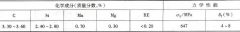
以重 2.5t ,壁厚 28mm 的 QT600-3 球墨铸铁气缸裂纹补焊为例,母材化学成分和力学性能见表 6-5 。缺陷有砂眼、缺肉与裂纹,位于缸体与冷却水层之间的缸壁上,在缸体加工基本完工时才
按 GB/T10044-1988 《铸铁焊条及焊丝》标准,铸铁焊条有 EZFe-2( Z100 、 Z122Fe) 、 EZV( Z116 、 Z117) 、 EZC( Z208 、 Z248) 、 EZCQ( Z238 、 Z258 …
以挖泥船使用的 200m ³高锰钢挖斗为例,补焊最大深度 40mm ,补焊面积约 120mm ²。 (1) 焊前清理 经表面探伤确定裂纹部位及深度后,以砂轮磨净,并开 V 形坡口。 (2) 补焊工艺 ①选用Φ
除遵守焊条电弧焊常规工艺要求外,与焊接其他钢材的区别有: (1) 预热和焊后热处理 可不预热,一般情况下也不作焊后热处理。 (2) 焊接材料选择 须同时顾及与母材的等强要求和等成
高锰钢采用脉冲焊条电弧焊的必要性,其特点有: (1) 碳化物析出减少,脆化区范围变窄 高锰钢焊接时三种条件下的碳化物析出情况见表 4-113 ,表明在 700~ 500 ℃敏感温度区停留时间与
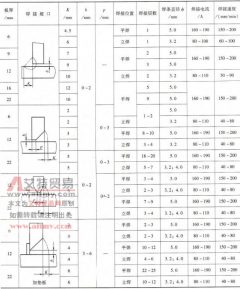
见表 5-6 。 表 5-6 奥氏体不锈钢角接接头焊条电弧焊常规焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )