纺织机械上变频器使用情况及矢量变频器的应用
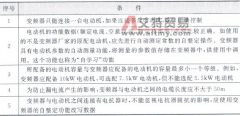
在纺织上,变频器按使用情况可分为 3 种类型: 第一类:一台主机选用一台变频器控制一台电动机,如并条机、粗纱机、细纱机等; 第二类:一台主机选用一台变频器控制多台电动机

在纺织上,变频器按使用情况可分为 3 种类型: 第一类:一台主机选用一台变频器控制一台电动机,如并条机、粗纱机、细纱机等; 第二类:一台主机选用一台变频器控制多台电动机
由于电动机磁通模型的建立必须依赖于电动机参数,因此选择无速度传感器矢量控制时,第一次运行前必须首先对电动机进行参数的调谐整定。目前新型矢量控制通用变频器中已经具备
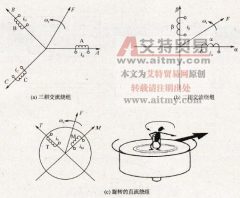
矢量控制( Vector Control ,简称 VC )又称磁场定向控制 ( Field Oriented Control) ,是在 20 世纪 70 年代初由美国学者和德国学者各自提出的。矢量控制变频调速的做法是将异步电动机在三相坐
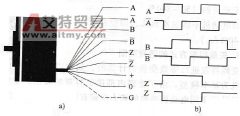
转速反馈信号大多由旋转编码器测得,变频器常用的旋转编码器为二相原点输出型。 (1) 信号特点。输出信号分为 A 相和 B 相,两者在相位上互差 90 °± 45 °,如图 2-18b 所示, A 和 B 分
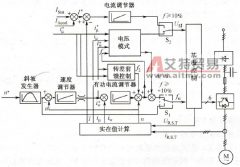
无速度传感器的矢量控制变频器的控制模式是在有速度传感器矢量控制模式的基础上,去掉速度检测环节,通过计算来估测电机速度的反馈值。无速度传感器的矢量控制变频器的原理图
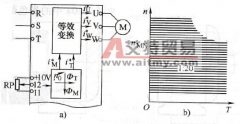
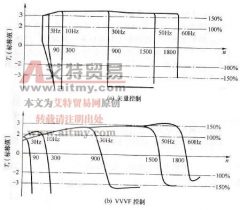
无反馈矢量控制方式的主要优点是使用方便,用户不需要增加任何附加器件,如图 2-21a 所示。且机械特性较硬,能够满足大多数生产机械的需要,如图 2-21b 所示。主要缺点是调速范围
在高性能的异步电动机矢量控制系统中,转速的闭环控制环节一般是必不可少的。通常,采用旋转编码器等速度传感器来进行转速检测,并反馈转速信号。但是速度传感器的安装给系统
异步电动机矢量控制变频调速系统的开发,使异步电动机的调速可获得和直流电动机相媲美的高精度和快速响应性能。异步电动机的机械结构又比直流电动机简单、坚固,且转子无电刷
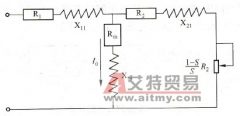
异步电机的矢量控制是仿照直流电机的控制方式,把定子电流的磁场分量和转矩分量解耦开来,分别加以控制,即将异步电机的物理模型等效地变成类似于直流电机的模式。 众所周知,
转差频率控制变频器可以得到较高的转速控制精度,但控制响应慢,系统的快速性不理想,转矩特性也较差。所谓响应快,是指实际转速对于转速指令的变化跟踪得快,从负载急剧变动