在CO2气体保护焊焊接过程中,焊接速度是如何选
答:焊接速度增大,则焊缝的宽度、余高和熔深都相应地减小。如果焊接速度过快,气体的保护作用就会受到破坏,同时使焊缝的冷却速度过快,这样就会降低焊缝的塑性,而且使焊缝

答:焊接速度增大,则焊缝的宽度、余高和熔深都相应地减小。如果焊接速度过快,气体的保护作用就会受到破坏,同时使焊缝的冷却速度过快,这样就会降低焊缝的塑性,而且使焊缝
答: CO2 气体保护焊的熔滴过渡形式主要有滴状过渡、短路过渡和潜弧射滴过渡三种。 (1) 滴状过渡。 CO2 气体保护焊在较粗焊丝(直径大于 1.6mm )、较大焊接电流和较高电弧电压焊接时
答: CO2 气体保护焊产生飞溅的原因主要有以下几方面: (1) 由冶金反应引起的飞溅:这种飞溅主要是 CO 气体造成的。由于 CO2 具有强烈的氧化性,焊接时熔滴和熔池中的碳元素被氧化而
答: CO2 气体保护焊工艺参数选择主要包括电源极性的选择、焊接电流和电弧电压的选择、直流回路电感的选择、焊接速度选择、焊丝直径的选择、焊丝伸出长度、 CO2 气体流量的选择、
CO2 气体保护焊通常采用短路接触法引弧。引弧的具体操作步骤为:首先按遥控盒上的点动开关或按焊枪上的控制开关送出一段焊丝,伸出长度小于喷嘴与工件间应保持的距离;然后将焊
答:填充金属为药芯焊丝的 CO2 气体保护焊称为药芯焊丝 CO2 气体保护焊。药芯焊丝又称为管状焊丝,是由低碳钢带和焊药组成的。将焊药放在钢带上后,经包卷和拉拔而成。药芯焊丝的
答:用 CO2 为保护气体的熔化极气体保护焊称为 CO2 气体保护焊。 CO2 气体保护焊的优点主要有:生产效率高、成本低、能耗少、抗锈能力强、使用范围广、大量应用于低碳钢、低合金钢
管板焊接的结构形式较多,以下以插入式装配为例进行说明。在采用 CO2 气体保护焊焊接管板结构时,其操作可按以下步骤进行。 (1) 焊前清理。装配前,应将管材待焊处 20mm 范围内、板
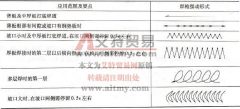
为控制焊缝的宽度和保证熔合质量, CO2 气体保护焊时焊枪也要像焊条电弧焊那样作横向摆动。通常为了减少热输入、热影响区,减小变形,不应采用大的横向摆动来获得宽焊缝,应采
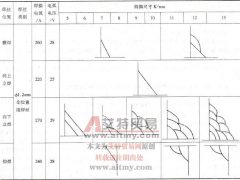
结构钢角接接头药芯焊丝 CO2 气体保护焊推荐焊接参数见表 3-48 。 表 3-48 结构钢角接接头药芯焊丝 CO2 气体保护焊推荐焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费