钛及钛合金手工TIG焊工艺要点
(1) 焊前准备 1) 坡口准备。 2) 焊前清理。可以 w(HF)3% ~ 5%+w(HNO3)35% 的水溶液进行酸洗,也可以铣、刨、刮、磨等方式对坡口面及其附近区域进行机械清理。 (2) 焊丝选择 一般要求同质焊

(1) 焊前准备 1) 坡口准备。 2) 焊前清理。可以 w(HF)3% ~ 5%+w(HNO3)35% 的水溶液进行酸洗,也可以铣、刨、刮、磨等方式对坡口面及其附近区域进行机械清理。 (2) 焊丝选择 一般要求同质焊
(1) 操作方法 本法也是我国空分设备制造行业 1979 年时由德国 LINDE 公司引进。由两名焊工用两把焊枪同时在坡口两边进行向上立焊操作,一般处于正面位置的焊工进行填丝作业,处于反
TIG 焊只适用于薄板、中板及铝管多层焊和厚板打底焊, MIG 焊的熔敷效率高,而且可采用直流反接以去除坡口表面氧化膜(交流 TIG 焊在负半周时才有“阴极破碎”作用),故在可能条
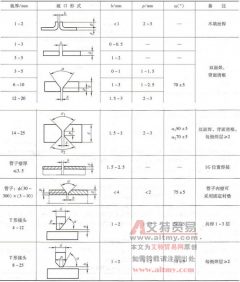
(1) 手工 TIG 焊 1) 焊接坡口:对接接头坡口形式主要取决于板厚,坡口形式及尺寸见表 8-6 。 表 8-6 铝及铝合金手工 TIG 焊坡口形式及尺寸 2) 操作技术:为充分利用“阴极破碎”效应去除
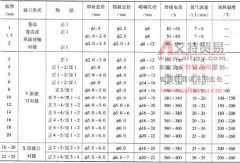
纯铝、铝镁合金手工 TIG 焊焊接参数见表 8-7 。铝管对接接头手工 TIG 焊焊接参数见表 8-8 。铝及铝合金自动 TIG 焊焊接参数见表 8-9 。 表 8-7 纯铝、铝镁合金手工 TIG 焊焊接参数 表 8-8 铝
TIG 焊尽管焊接质量可靠,但毕竟生产率太低,故中厚壁焊件以采用 MIG 焊为宜。铝青铜 MIG 焊接头质量与 TJG 焊一样可靠,而且熔敷效率高,焊接速度远高于 TIG 焊和 SMAW 焊。因电弧功率
以 3350Nm3/h 型空分设备中的分馏塔焊接为例。 (1) 工况 分馏塔塔体为 0.8~2mm 厚的 T2 ,介质氧、氮,工作温度 -183~-196 ℃,塔外充填绝热材料碳酸镁或硅酸盐纤维,塔体为双层结构,内分
以 T2 导电铜排的焊接为例。 (1) 焊接试验 以厚度为 10mm 的 T2 试板和 HS201 纯铜焊丝进行焊接试验,其工艺性能不佳,易形成砂眼和未熔合,且有裂纹倾向。改用与母材同质的 T2 焊丝后,
随微束等离子弧焊的兴起,超薄板的焊接已不再困难。微束等离子弧焊迄今仍未得到应有推广,故常规 TIG 焊目前仍有用武之地。现以厚度为 0.3~1.0mm 的 0Cr18Ni9Ti 超薄板对接焊为例,经验
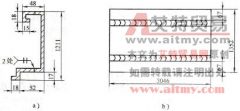
以厚度为 0. 8mm0Cr18Ni9 不锈钢薄板的焊接为例。 (1) 工况 焊件为 H6645B 纤维烘燥机中的大型隔热门面板,其结构示意于图 5-14 。设计规定:面板正面不允许拼接,侧面可拼接,但拼接缝表