低碳钢埋弧焊时母材和焊丝-焊剂如何匹配
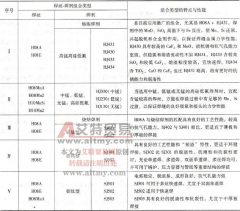
应按“等强原则”匹配。可选用优质低碳钢焊丝 H08A 、 H08E ,较高含锰量焊丝 H08MnA 、 H08Mn2 、 H10Mn2 ,以及含锰、硅低碳钢焊丝 H10MnSi 。其中 H08A 、 H08E 宜配高锰高硅低氟型熔炼焊剂

应按“等强原则”匹配。可选用优质低碳钢焊丝 H08A 、 H08E ,较高含锰量焊丝 H08MnA 、 H08Mn2 、 H10Mn2 ,以及含锰、硅低碳钢焊丝 H10MnSi 。其中 H08A 、 H08E 宜配高锰高硅低氟型熔炼焊剂
自动埋弧焊焊丝、焊剂消耗量见表 1 。 表 1 自动埋弧焊每米焊缝的焊丝、焊剂消耗量
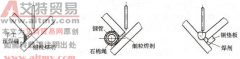
T 形接头的焊接有两种方法:一种是将工件放在水平位置进行焊接,叫平角焊法;另一种是将工件倾斜,使焊缝表面在水平位置,叫船形焊法。 当工件很大,不易翻转,或由于其他原因
船形焊时,焊丝在垂直位置,工件倾斜,熔池处于水平位置,焊缝成形较好,不易产生咬边或满溢现象。根据工件的倾斜角度,可控制腹板和翼板的焊脚尺寸,要求焊脚相等时,腹板和
当板厚超过 30mm 时,最好采用开坡口的多层焊或多层多道焊,可获得较好的金相组织、较窄的热影响区和较高的冲击韧度。 板厚超过 30mm 时,最好开 V 形、 Y 形复合坡口,或开双 Y 形坡
(1) 防止烧穿与焊漏的措施 无论是单面焊双面成形、双面双道焊和多层多道焊的打底焊道都必须采取措施,防止产生焊漏或烧穿缺陷,其措施很多,各有优缺点。但生产中最简单、最有
1) 自动埋弧焊焊工首先应该是一名合格的手工电弧焊焊工,必须具备有关手工电弧焊的基本知识,掌握手工电弧焊的基本操作技能。 2) 自动埋弧焊焊工应对所配置的焊接设备及其附属设
埋弧焊是电弧在可熔化的颗粒状焊剂覆盖下燃烧的一种电弧焊方法。埋弧焊工作过程示意图见图 1 。向熔池连续不断送进的裸焊丝,既是金属电极,也是填充材料。电弧在焊剂层下燃烧
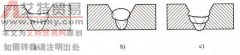
在其他工艺参数不变的条件下,装配间隙与坡口角度增大时,熔合比与余高减小,熔深增大,但焊缝厚度大致保持不变,如图 1 所示。 图 1 装配间隙与坡口形式对焊缝成形的影响
埋弧焊时,焊丝从导电嘴伸出长度较短,故可以使用较大的焊接电流,相应的电流密度比手工电弧焊要大得多;焊接电弧受焊剂的包围,熔渣覆盖焊缝金属起隔热作用,因此热效率高,