埋弧焊焊丝倾角对焊缝成形的影响
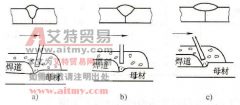
焊接时电弧永远指向已焊部分叫后倾焊。焊丝后倾时,熔深与余高增大,熔宽明显减小,焊缝成形不好,如图 1a 所示,一般只用于多丝焊的前导焊丝。 图 1 焊丝倾斜对焊缝成形的影响

焊接时电弧永远指向已焊部分叫后倾焊。焊丝后倾时,熔深与余高增大,熔宽明显减小,焊缝成形不好,如图 1a 所示,一般只用于多丝焊的前导焊丝。 图 1 焊丝倾斜对焊缝成形的影响
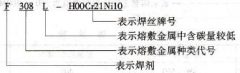
答:根据 GB/T17854-1999 《埋弧焊用不锈钢焊丝和焊剂》的规定,其型号分类根据焊丝 - 焊剂组合的熔敷金属化学成分、力学性能进行划分。型号编制方法如下: 字母“ F ”表示焊剂;“
焊剂是埋弧焊时用来保护熔化金属,并起冶金作用的颗粒状物质。 1) 保护作用 焊剂熔化后成为粘稠状液体,覆盖在焊接区和焊缝上,既可防止空气侵入,对液态金属起机械保护作用,
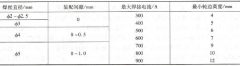
悬空焊即不加衬垫的焊接。大部分厚板都可采用悬空焊,但要求钝边高度在一定范围,钝边不足会烧穿,过大会焊不透。钝边高度主要取决于焊接电流,表 3-28 数据供参考。 表 3-28 悬空
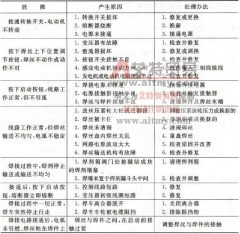
埋弧自动焊设备要按外部接线图正确接线,特别要注意感应电动机的转动方向必须与箭头所示的方向一致。网路电压必须与焊机铭牌上的电源电压相符,如不符合,不得接线使用。弧焊
答: (1) 难以在空间位置施焊。这主要是因为采用颗粒状焊剂,而且埋弧焊熔池也比焊条电弧焊的大得多,为保证焊剂、熔池金属和熔渣不流失,埋弧焊通常只适用于平焊位置的焊接。
一般原则是根据母材确定焊剂 - 焊丝组合,然后根据板厚和坡口形式,选定焊丝根数(单丝、双丝和多丝)和直径。在双丝和多丝焊情况下,还应确定焊丝排列方式(串列、并列及混列
答: (1) 准备焊丝和焊剂。根据钢板和产品的要求,准备好焊丝和焊剂。焊丝应去除油污、锈蚀等,焊剂应烘干。 (2) 焊件坡口加工和清理。自动焊时的对接焊缝,可根据板厚和加工能力
埋弧焊所用工装夹具等辅助设备较多,如果其中的某一部件触电,则可能导致整个工装辅助系统均带电,从而易发生电击事故。因此,埋弧焊时要特别注意防止电击,通常要采取如下措
①单丝埋弧堆焊适用于堆焊面积小,或者需要对工件限制热输入的场合。一般使用的焊丝为Φ 1.6 ~ 4. 8mm ,焊接电流为 160 ~ 500A 。交、直流电源均可。 为了减小堆焊焊缝的稀释率,应